
在螺杆高压推力作用下,高温PET熔体以高速高压状态注入密闭的多腔瓶坯模具型腔内部,模具内部自带循环冷却水系统,低温模具快速带走熔体热量,使熔融状态的PET迅速冷却固化,形成固定形态的管状瓶坯。待材料完全定型、硬度达标后,模具快速开合,顶出机构将瓶坯平稳顶出,完成单次注塑循环,连续往复运作实现自动化批量生产。一是,成型标准瓶坯,打造成品基础结构。注塑工序较关键的作用就是生产结构统一、尺寸准确的PET瓶坯。瓶坯包含完整的瓶口螺纹、密封环、瓶颈、管坯主体等关键结构,这些部位无法依靠吹塑二次成型改变尺寸。成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。淄博PET药用塑料瓶
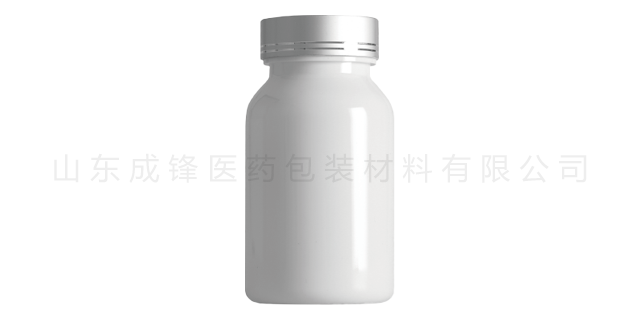
瓶坯模具的结构设计,是决定瓶坯厚薄均匀度的关键因素,需结合瓶坯规格与注塑工艺,优化以下设计要点:型腔流道设计:确保熔体均匀分配。多腔瓶坯模具的流道需采用对称式设计,主流道、分流道的尺寸需一致,流道内壁需光滑,减少熔体流动阻力,确保熔体均匀分配到每个型腔。分流道的长度与直径需匹配,避免因流道长度差异导致熔体到达各型腔的时间不同,进而造成瓶坯厚薄不均。同时,在流道末端设置冷料井,收集前端未充分塑化的熔体,避免冷料进入型腔,导致瓶坯局部偏薄或出现缺陷。淄博PET药用塑料瓶山东成锋医药包装材料有限公司实验室投资700万元建成,有国内外先进的仪器设施。
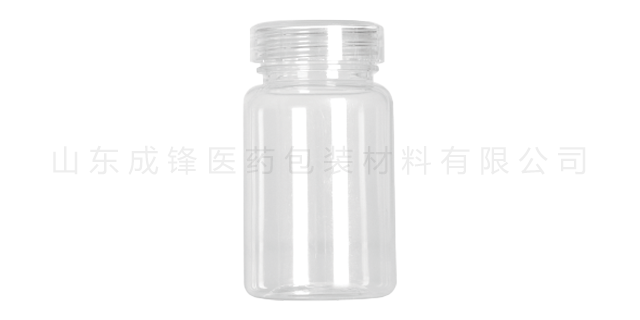
瓶口尺寸是PET塑料瓶密封性的关键保障,直接影响与瓶盖的配合效果,若瓶口尺寸偏差过大,会导致瓶盖无法密封,出现渗漏问题,尤其是食品、医药级PET瓶,渗漏会导致产品变质、污染,引发安全隐患。瓶口尺寸主要包括瓶口内径、外径、螺纹尺寸、瓶口平面度等,这些尺寸均由模具的瓶口型腔、螺纹型芯的尺寸精度、位置精度决定。若模具瓶口型腔的内径、外径尺寸偏差,会导致瓶口尺寸超出标准,无法与瓶盖准确配合;若螺纹型芯的加工精度不足,螺纹的螺距、牙型偏差,会导致瓶盖拧紧困难或密封不严
成品性能检测主要针对成品瓶的强度、韧性、密封性、阻隔性等关键性能进行检测,确保成品瓶能够满足使用需求,尤其是用于食品、饮料包装的聚酯塑料瓶,需具备良好的密封性与阻隔性,延长产品保质期。性能检测采用抽样检测的方式,每批次成品抽取5%-10%进行检测,若检测不合格,需扩大抽样比例,若仍不合格,需停止生产,排查问题并整改。具体检测项目包括:一是密封性能检测,采用水压测试或真空测试,确保成品瓶无渗漏,密封性能达标,避免瓶内产品泄漏、变质。成锋医药企业精神:开拓进取,携手共赢!
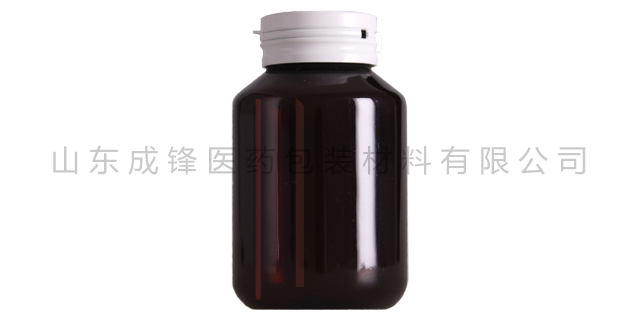
PET材质凭借其优异的物理化学性能,生产出的塑料瓶在外观、性能、安全性等方面均优于PP、PE塑料瓶,适配食品、医药、日化等多领域的品质生产需求,尤其是对包装外观、密封性、耐化学性有严格要求的产品,PET材质更是选择,这也使得PET塑料瓶的生产具有更广阔的市场适配性,提升企业的市场竞争力。在外观适配性方面,PET塑料瓶具有较高的透明度,透光率可达90%以上,瓶身光泽度好,可清晰展现瓶内产品的形态,适合用于饮料、化妆品、医药等需要展示产品外观的领域;而PP塑料瓶的透光率只为50%-70%,多为半透明或不透明,无法清晰展示瓶内产品。山东成锋医药包装材料有限公司能为您提供各种规格型号的药用包装塑料瓶。淄博PET药用塑料瓶
山东成锋采用全自动注塑、吹塑成型生产线,配套各种规格的模具数百套。淄博PET药用塑料瓶
包装的关键目的是保护成品瓶,避免运输、储存过程中出现破损、划痕、污染等问题。包装方式根据产品用途、运输方式调整,常用的包装方式有塑料袋包装、纸箱包装、托盘包装三种。对于小容量、批量大的聚酯塑料瓶,可采用塑料袋包装后装入纸箱,每箱装入固定数量的成品瓶;对于大容量、易破损的聚酯塑料瓶,可采用托盘包装,将成品瓶整齐排列在托盘上,用缠绕膜固定,确保运输过程中稳定。包装过程中需注意以下要点:一是包装材料需清洁、干燥,符合产品卫生标准,避免污染成品瓶;二是包装过程中需轻拿轻放,避免碰撞、摩擦,防止成品瓶破损、划痕;三是包装需紧密,避免成品瓶在包装内晃动,导致破损;四是对于食品、饮料、医药包装的聚酯塑料瓶,包装过程需在清洁、无菌的环境中进行,确保产品卫生安全。淄博PET药用塑料瓶
山东成锋医药包装材料有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。